

Pe proceso de producción núcleo umi chapa de yugo galvanizada caliente-ojere ojere "Procesamiento de sustrato → pretratamiento superficial → caliente-Galvanización de conducción → post-tratamiento → inspección y envío". Káda paso oikotevë control estricto precisión, limpieza ha calidad de revestimiento oasegura haguã umi propiedad mecánica, resistencia a la corrosión ha compatibilidad umi chapa de conexión. Umi paso específico ha’e ko’ãva:
Sustrato jeporavo: Oñemopyendáva nivel de tensión (110KV/220KV/500KV/UHV) ha carga nominal chapa de conexión, oiporavo umi chapa de acero de alta resistencia aleación baja térã forjas omoañetéva umi norma ha'eháicha GB/T 700 (Q235) ha GB/T Upe rire fractura oîgui defecto sustrato-pe).
Corte de material: Ojeporúvo CNC tatatĩ ñeikytĩ, plasma ñeikytĩ, térã láser ñeikytĩ, pe chapa de acero oñeikytĩ tenda oĩháme umi tenda (rectangular, triangular, y{0}}forma, ha mba’e) umi dibujo diseño chapa de conexión rehegua. Umi mba’e ojejeruréva clave: Umi borde de corte ha’eva’erã plano, ndoguerekói rebaba, grieta térã residuo óxido rehegua, ha pe error dimensional oñecontrolava’erã ±1mm ryepýpe (ojeasegura haĝua pe precisión procesamiento posterior-pe).
Estampado: Umi chapa térã tipo grueso orekóva umi requisito tensión yvate, umi blanco oñeikytï rire tekotevẽ oñemoĩ prensa de forja térã prensa de estampación-pe ha oñeforma forja troquel rupive oñerrefina haguã umi grano interno metal ha omohenda porãve mbarete total.
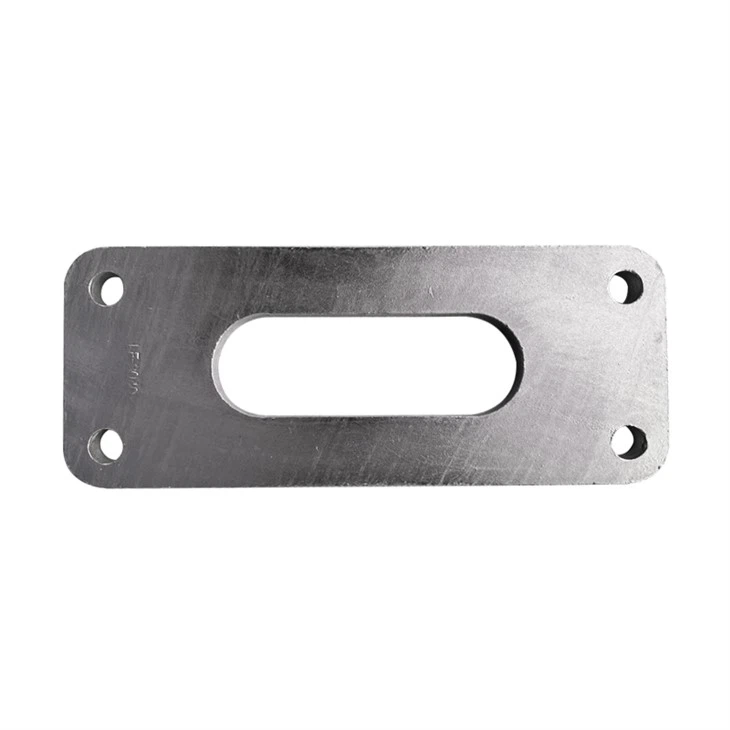
Agujero de mecanizado: Ojeporúvo máquina de perforación CNC térã centro de mecanizado, agujero de perno, agujero colgante, ha ambue interfaz de conexión umi chapa de yugo galvanizada caliente-espojo oñecamisa precisamente según umi dibujo. Pe tolerancia diámetro agujero rehegua oñecontrola grado H12 ryepýpe (±0,15mm), ha pe error espaciado agujero rehegua sa’ive térã ojoja ±0,5mm rehe ikatu haguãicha ojeasegura joaju preciso umi perno aislante, abrazadera ha ambue hardware ndive. Umi agujero rembe y ojere (r tuichave téra ojoja 2mm rehe) ani hagua ojejapo concentración estrés rehegua ojejapóva umi borde haimbe rupive ha ani hagua oñembyaty revestimiento galvanización aja.
Molienda de borde: Oñemolina umi borde oñeikytïva, apertura ha superficie chapa de conexión ojeporúvo rueda de molienda térã máquina de pulido ojeipe a haguã rebaba, flash ha marca de mecanizado; Emohenda jey ha emohenda umi parte deformada ikatu haguãicha pe error de planidad pe chapa de conexión rehegua sa’ive térã ojoja 2mm/m rehe.
Desgrase alcalino: Ñamoinge pe chapa de conexión petet tanque desengrasante alcalinope 60-80 grado-pe 10-20 minuto aja jaipe a hagua aceite superficial, líquido de corte ha yvytimbo; Ojejohéi porã y potĩme ani haguã opyta aceite residual. Ojepe’a hagua herrumbre ojeipe’a hagua: Ñamoinge pe chapa de conexión degrasarada petet tanque de decapado ácido clorhídrico 15-20%-pe 15-30 minuto aja jaipe’a hagua escala de óxido superficial, herrumbre ha película óxido rodante; Oñemongu’e jepi ojepe’a jave ani haguã ojeipe’a herrumbre incompleta ciertas áreas-pe.
Tratamiento de flujo: Ñamoí pe chapa ojejohéiva petet baño de flujope 70-80 grado ha ñamoinge 3-5 minuto jajapo hagua petet película de flujo uniforme pe superficie rehe. Ko película ikatu oaisla aire ha ojoko oxidación secundaria sustrato rehegua; Avei omboguejy pe tensión superficial líquido zinc rehegua, ohejáva pe líquido zinc rehegua ojaho i petetchagua pe sustrato superficie rehe.
Tratamiento de inmersión de zinc: Eipuru peteĩ colgador especial emoĩ hag̃ua verticalmente pe chapa de conexión seca pe líquido zinc-pe ha emoinge 3-5 minuto aja, ikatu hag̃uáicha pe líquido zinc rehegua omohu’ũmbaite pe superficie pe sustrato rehegua ha ojapo peteĩ zinc enlazado metalúrgicamente zinc capas de aleación de zinc de zinc de zinc. Kóva ha’e avei pe proceso iñimportantevéva umi placa de yugo galvanizadas caliente-pe.
Enfriamiento zinc controlado: Umi zinc-placas inmersas ojeipe’a mbeguekatu pe líquido zinc reheguagui, ha pe líquido zinc rehegua hetaiterei oĩva pe superficie rehe ojeipyso peteĩ colgador vibrante térã cuchillo de aire rupive ojecontrola haĝua pe revestimiento espesor; Upéi oñemoĩ peteĩ tanque de agua enfriamiento-pe oñembopiro’y pya’e hag̃ua, upéva orrefina umi cristal de revestimiento ha omoporãve pe dureza ha resistencia desgaste rehegua;
Oñemopotî ha ojepulipa hagua: Oñembopiro y rire, jaipuru peteî cepillo de alambre térâ rueda de molienda ñamopotî hagua umi nódulo zinc rehegua, cicatriz de zinc ha marca de fijación pe superficie umi chapa de yugo galvanizada hot-ñambohyku rehegua jaasegura hagua peteî superficie lisa; Ojapo limpieza secundaria umi apertura ani haguã revestimiento acumulación oafectáva inserción perno.





